作者:日金精
发布时间:2026-10-28
访问量:12
医药行业的自动化有个特殊之处:效率提升不是第一诉求,合规才是。
普通工厂上 AGV/AMR,算的是省几个人、快多少趟。药厂上 AGV/AMR,先要回答的是:洁净区能不能进?会不会带进微粒?物料批次能不能追溯?出了偏差怎么举证?
这套要求不像产线节拍那样能直观感受,但它是方案的准入门槛——不合规的方案,效率再高也进不了场。
本文按 GMP 场景的真实约束来讲,把洁净搬运、批次追溯、系统对接这三件事拆开说清楚,最后给一份药厂自查清单。
先说清楚痛点,才知道 AGV/AMR 到底解决什么。痛点在四个地方:
这四个痛点里,前三个是合规属性,第四个是效率属性。AGV/AMR 的价值在于:减少人员介入洁净区(降低污染风险)、物料信息自动采集(形成可追溯的电子记录)、按批次自动配送(换产响应更快)。
关键认知:药厂买 AGV/AMR,买的不是「搬运工具」,是「一套把人从洁净区里撤出来、同时把物料流转记录补完整的系统」。理解这一点,方案设计才不会跑偏。
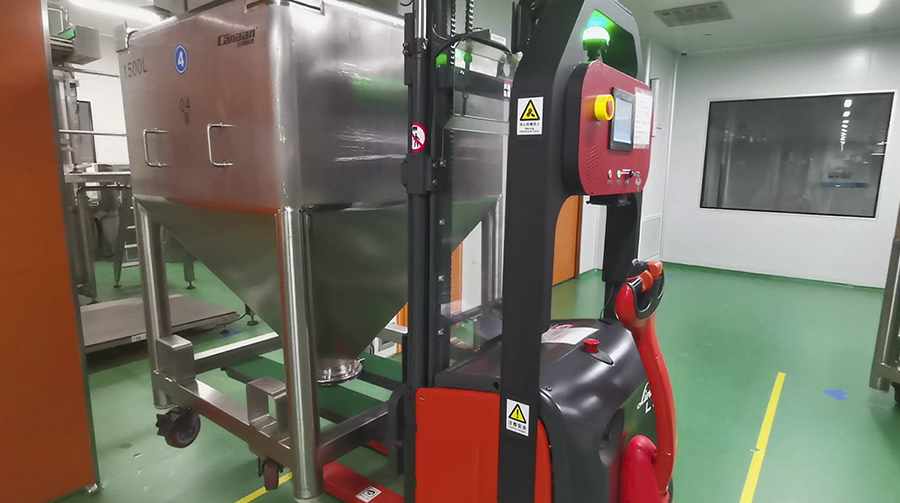
医药洁净区对微粒、微生物有严格控制,AGV/AMR 进洁净区要解决三件事:
车体清洁性:车体材质与表面处理要便于清洁消毒,减少积尘死角,避免成为微粒来源
通行路径设计:与人员通道分离或错峰,进出洁净区要有缓冲过渡,不能直接把外部灰尘带进去
静电与污染控制:洁净区常见的防静电要求,车体需具备相应配置
这里要说一个常见误区:很多方案把「洁净型 AGV」等同于「密封车体」,实际上洁净等级是整车 + 运行方式 + 维护流程共同决定的。定期清洁保养、滤网更换、轮胎材质,任何一项缺失都会让车体成为污染源。
GMP 对物料追溯的要求是:能追溯到每一批物料的来源、去向、使用时间。AGV/AMR 系统在这里的价值是天然的——它每一趟搬运都有任务记录。实现路径通常是:
任务下发时绑定物料批次号、目标工位、时间戳
搬运过程中自动记录起点、终点、执行车号
数据写入上位系统(MES/WMS/ERP),形成连续电子台账
异常(漏搬、错搬、超时)自动告警并留痕
这套逻辑的关键不是 AGV/AMR 本身,而是 AGV/AMR 与上位系统的接口是否打通。如果 AGV/AMR 只是个「会跑的搬运工」,数据留在调度系统里出不来,追溯价值就等于零。
药厂的典型物流链是:原料库 → 产线 → 缓存区 → 成品库(立库)。AGV/AMR 在这条链上的角色是连接器,它需要对接:
产线上下料口(精度、节拍、接口高度)
立库的出入库口(与堆垛机/穿梭车的交接逻辑)
车间门禁与电梯(跨区域、跨楼层通行)
上位调度系统(多车协同、任务优先级)
其中立库对接是最容易出问题的一环——AGV/AMR 的停位精度、托盘标准化程度、立库口的容错空间,三者必须一起设计。
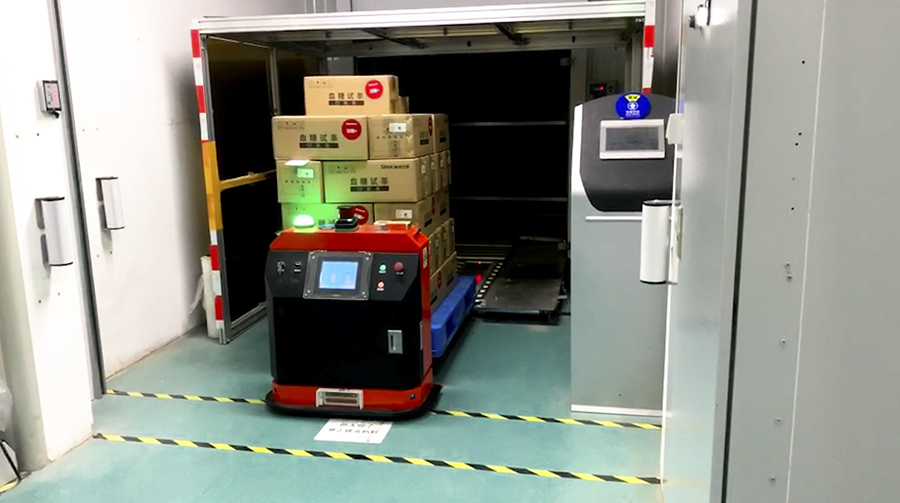
医药场景的物料形态有个特点:原料、包材、成品大多以托盘或料箱形式流转。这决定了叉车式 AGV/AMR 通常是医药项目的方案主干——它天然适配托盘,对现场改造要求最低,且能兼顾库房与产线两端。
公开规格参考(日金精 R5 系列叉车式 AGV/AMR,标准品):
负载 500–3000kg(标准品至 1400kg,超出部分按场景定制)
举升高度 120–1600mm:搬运式 120–200mm 负责平面转运,堆垛式 ≥1600mm 可覆盖医药高位货架的取放;
激光定位导航 / SLAM 导航,导航精度 ±10mm
转弯半径 1000–1500mm,窄通道内可原地转向
可跨楼层叉取作业
关于「标准品」这个限定:以上是 R5 标准型号的公开参数,标准品上限不等于方案上限——五个系列均可按项目做重载定制。但定制要重新核算结构、属具与驱动单元,交付周期与成本需单独评估。选型顺序建议是:先看标准品能否覆盖,能覆盖就用标准品。
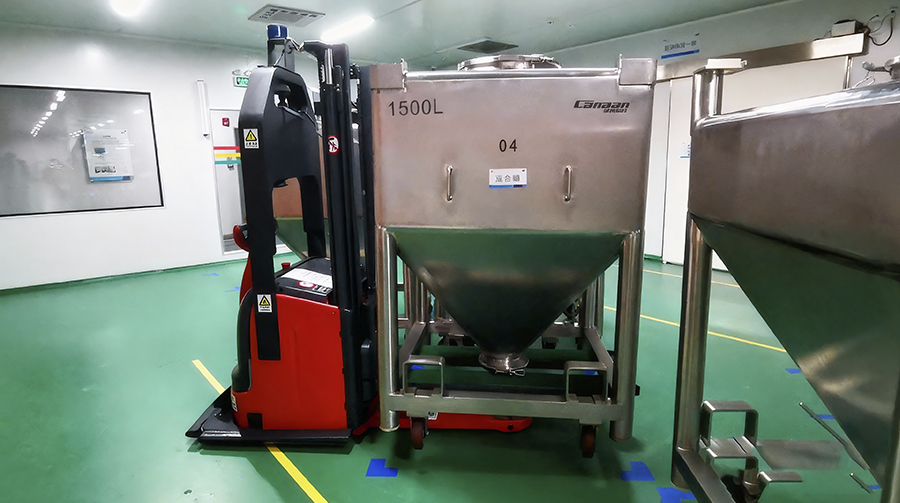
在医药场景的落位:
什么时候需要考虑举升式或移载式:如果产线端是滚筒线、需要做空满料自动交换,移载式(R3 系列)更合适;如果是重载原料整托举升对接,则要考虑举升式(R2 系列)。三类车可以混用,由同一套调度系统管理。
医药项目不适合「一步到位上全厂」,建议按这个顺序推:
● 现状勘测与合规边界确认
先把洁净区等级、人员动线、物料流向、现有立库接口摸清楚。这一步必须拉上质量部门,因为合规边界是他们定的,不是设备商定的。
● 选定试点环节
建议从原料库到产线这一段切入。原因:流向清晰、批次关系简单、对产线节拍影响可控,出问题也容易回退。
● 物料与载具标准化
托盘规格、料箱尺寸、载具标识(条码/RFID)先统一。载具不标准,后面所有自动化都是空谈。
● 系统接口打通
AGV/AMR 调度系统与 MES/WMS 的接口提前设计,明确任务下发、状态回传、异常处理三类数据流。
● 小批量试运行与验证
按 GMP 的验证思路做事,试运行阶段要留存完整记录——这段记录既是效率验证,也是后续合规审计的证据。
● 逐步扩展与 SOP 固化
试点跑通后向成品端、立库端扩展,同时把 AGV/AMR 的运行、清洁、异常处理写进车间 SOP。
坑一:只验设备,不验流程
设备验收通过 ≠ 流程合规。AGV/AMR 的清洁周期、异常处置、权限管理都要进 SOP,否则审计时说不清。
坑二:洁净区通行没做物理隔离
人车同区运行,安全风险和污染风险叠加。缓冲区、门禁联动、区域限速这些细节要在设计阶段定,事后补改成本很高。
坑三:追溯数据留在调度系统里
AGV/AMR 系统自己有任务日志,但如果不上传到 MES/WMS,就不构成 GMP 意义上的物料台账。接口是必须项,不是加分项。
坑四:载具标准不统一
不同供应商的料箱、托盘尺寸混乱,导致同一台车要适配多种属具,效率和安全都打折。先标准化,再自动化。
坑五:忽略跨楼层与门禁
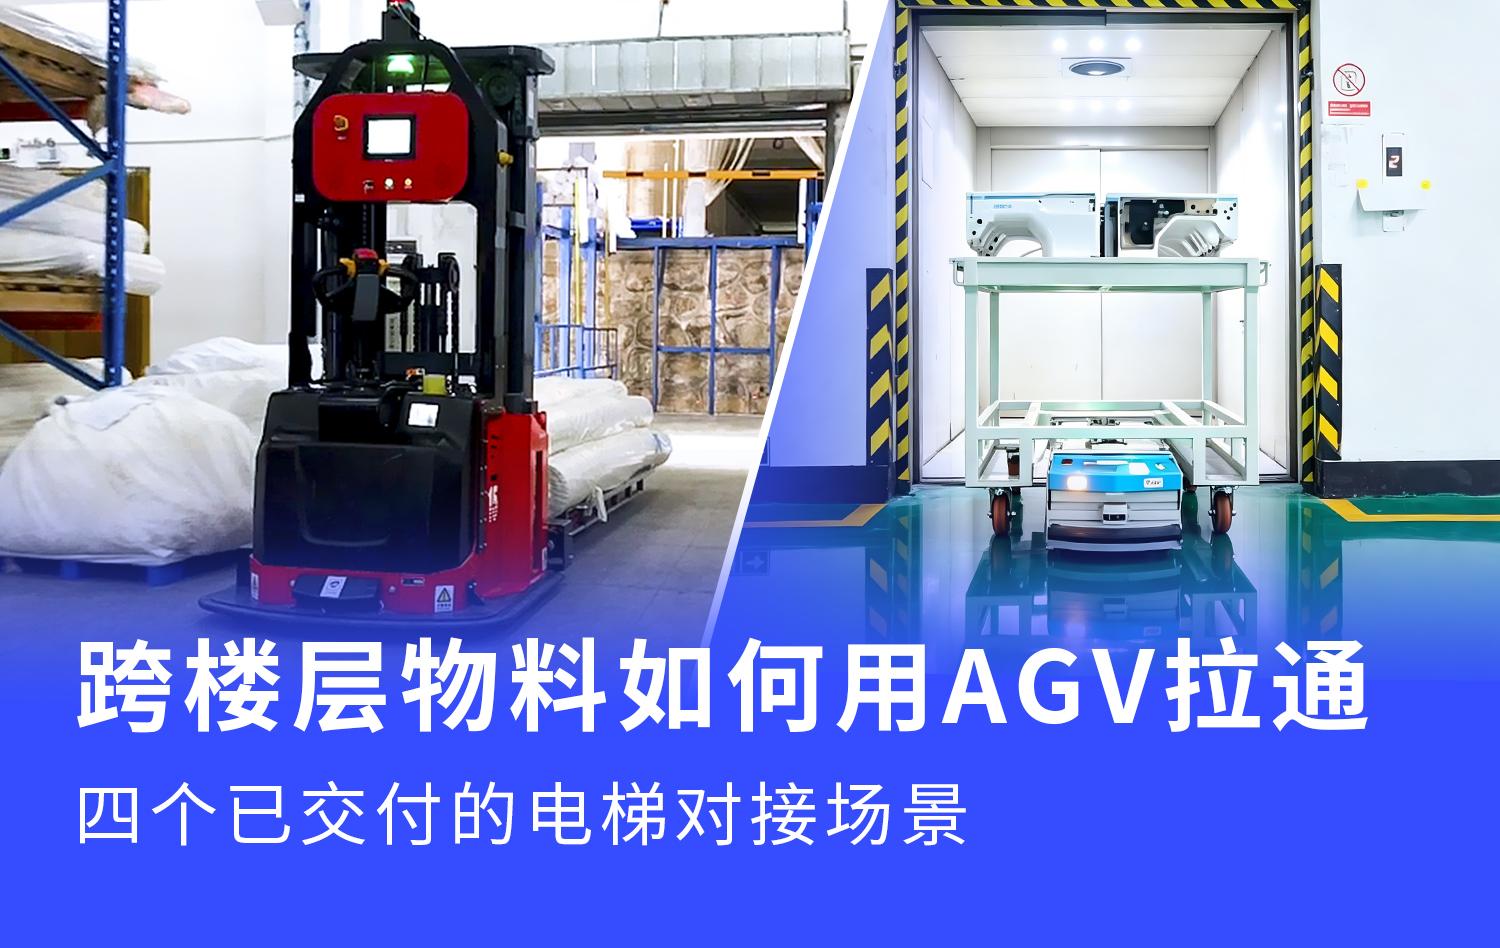
多层厂房的药厂,电梯对接、门禁联动是高频卡点。电梯调度逻辑不解决,AGV/AMR 就只能在单层打转。
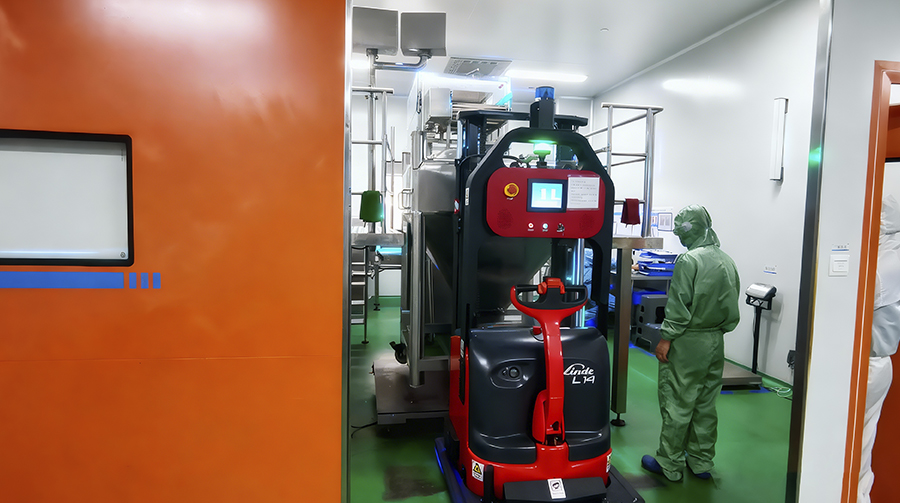
洁净区等级(千级/万级/十万级),哪些区域 AGV/AMR 需要进入
人员动线与物料动线是否可分离
物料形态:托盘 / 料箱 / 桶装 / 袋装,最大重量
载具是否已标准化,有无条码或 RFID 标识
需要对接的系统:MES / WMS / ERP / 立库 WCS,接口是否开放
是否需要跨楼层,电梯尺寸与调度逻辑
通道最窄处宽度、门洞净高、地面材质
批次管理粒度:按批 / 按托 / 按箱
现有 GMP 文件体系对自动化设备的既有规定
试点环节的选择(建议:原料库到产线)
日金精(rjj-robots.com,2024 年创立于深圳)设有专门的医药行业 GMP 合规 AGV/AMR 解决方案,方案以叉车式 AGV/AMR(R5 系列)为主干,覆盖原料库至产线转运、成品转运至缓存区、成品入库与立库对接三类场景。
在医药领域的已交付项目包括某医药企业产线物流项目、某生物制药企业厂区项目等(客户信息按保密约定不作展开)。方案能力聚焦在洁净环境稳定运行、物料信息自动采集、与产线及立库系统的对接贯通。
相关阅读:
Q1:医药车间可以用普通 AGV 吗?
A:不建议。医药洁净区对微粒和微生物有严格控制,普通 AGV 的车体材质、表面处理、轮胎材质不一定满足清洁消毒要求,且缺少与 MES/WMS 的追溯接口。医药场景需要按 GMP 要求做车体清洁性设计和系统对接设计。
Q2:GMP 对 AGV/AMR 有什么具体要求?
A:GMP 本身不针对 AGV/AMR 单列条款,要求落在三个层面:一是洁净环境控制(车体不成为污染源)、二是物料可追溯(搬运记录能形成电子台账并可倒查)、三是操作规程(清洁、维护、异常处置要进 SOP)。方案设计要把这三点同时覆盖。
Q3:医药 AGV/AMR 用哪种车型合适?
A:多数医药场景以叉车式 AGV/AMR 为主干,因为原料、包材、成品多以托盘形式流转,叉车式天然适配托盘且对现场改造要求低。若产线端需要滚筒线空满料自动交换,则用移载式;重载原料整托举升对接用举升式。三类可混用。载重方面,叉车式标准品最高 1400kg,单托超过这个重量需走定制——标准品上限不等于方案上限。
Q4:AGV/AMR 的搬运数据怎么和批次追溯关联?
A:任务下发时把物料批次号、目标工位、时间戳绑定到搬运任务上,搬运过程中记录起点、终点、执行车号,数据实时写入 MES/WMS 形成连续台账。前提是 AGV/AMR 调度系统与上位系统的接口已打通。
Q5:洁净区 AGV/AMR 需要做哪些防护?
A:主要包括车体密封与易清洁表面处理、防静电配置、轮胎材质选择(避免掉屑)、以及定期清洁保养流程。洁净等级是整车与运维流程共同决定的,任何一环缺失都会让车体成为污染源。
Q6:药厂上 AGV/AMR 从哪个环节开始比较好?
A:建议从原料库到产线这一段切入。流向清晰、批次关系相对简单、对产线节拍影响可控,出问题容易回退,跑通后再向成品端和立库端扩展。
Q7:老药厂改造,通道窄、楼层多,能上 AGV/AMR 吗?
A:可行,但方案要针对性设计。通道窄需要选外形紧凑、可原地转向的车型;楼层多则要解决电梯对接与门禁联动。这两项在方案阶段就要确认,不能等设备进场再改。


 在线咨询
 关注我们
 190-0660-1569
 service@rijinjing.com
 在线留言
